密度串级 PID 控制:提升蒸发浓缩过程的稳定性
在多效蒸发器运行过程中,浓缩液密度是反映物料浓缩程度的重要参数。进料浓度、蒸汽负荷及物料流量的变化,都会影响终出料密度。若直接根据密度偏差调节出料阀,容易受到仪表响应滞后、阀门调节特性及流量扰动的影响,导致调节不及时,甚至引起密度波动。
针对这一问题,可采用以密度为外环、出料流量为内环的串级 PID 控制方案,将浓缩目标控制与流量调节有机结合,提高系统的动态响应能力。
一、双回路协同,实现分层控制
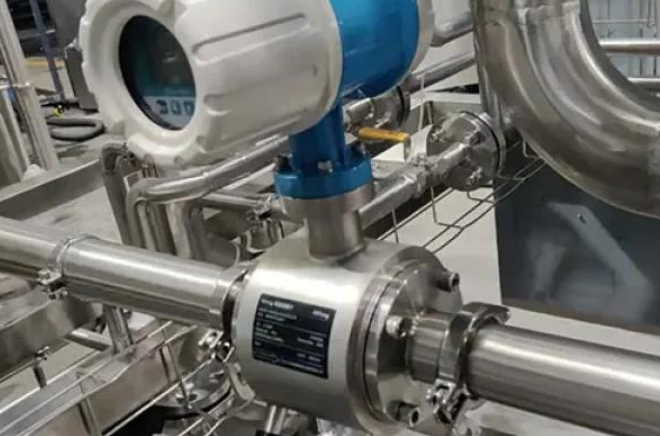
密度外环将密度设定值与在线密度计测得的实际值进行比较,通过 PID 运算生成出料流量设定值;流量内环则将该设定值与独立流量计测得的实际流量进行比较,通过 PID 调节出料阀的开度,使实际流量快速跟踪目标值。
这种架构将两个控制任务分开:外环关注终浓缩效果,内环负责快速、准确地执行流量调节。当密度发生偏差时,外环修正流量目标,内环随即调节阀门,形成连续的反馈控制过程。
二、快速响应,改善流量扰动的影响
当出料管路压力变化或阀门特性导致实际流量偏离设定值时,流量内环能够及时检测偏差并调整阀门开度,不必等到密度出现明显变化后才开始纠正。
需要注意的是,串级控制主要改善能够被内环检测和调节的流量扰动。对于蒸汽压力、进料浓度等变化引起的密度波动,还需结合实际工艺,必要时增加其他调节回路或前馈控制。
三、优化 PLC 控制逻辑,保障运行稳定
串级 PID 的控制效果不仅取决于控制架构,也与程序设计和参数整定密切相关。
首先,应优先整定流量内环,再整定密度外环,确保内环响应速度明显快于外环,避免两个回路相互干扰。其次,应对外环输出的流量设定值和阀门控制输出设置合理限幅,防止调节指令超出设备允许范围。同时,配置积分饱和保护,减少阀门达到开度极限后出现的过度调节。
在手动与自动模式切换时,还应做好设定值跟踪和输出衔接,避免阀门突然大幅动作。此外,密度计的测量响应、安装位置及流量计的测量可靠性,也会直接影响控制效果。
四、结合工艺特性,正确确定调节方向
在其他条件相对稳定时,增加出料流量通常会缩短物料停留时间,使出料密度趋于降低;减少出料流量则可能提高浓缩程度。但实际关系还受到蒸发负荷、液位及循环状态等因素影响,因此必须通过工艺分析和现场调试,确认 PID 的作用方向及合理参数。
通过密度与流量双回路协同调节,蒸发器能够将浓缩目标与执行机构控制有效衔接,减少部分流量扰动带来的影响,为连续稳定生产和浓缩质量控制提供可靠的自动化技术支撑。